
工場の設備管理とは?安定稼働のために見直したい保全・安全・BCP対策
工場の設備トラブルは、生産停止だけでなく、製品の品質低下や納期遅延、修理費の増加、労働災害などにつながる可能性があります。安定した操業を続けるには、設備の状態を適切に把握し、異常や故障を早期に発見できる体制を整えておくことが欠かせません。
設備管理というと点検や修理をイメージしやすいものの、工場の安定操業には潤滑剤の管理、省エネ、作業環境、安全対策、災害時の備えなども関わります。管理対象を整理し、設備の重要度やリスクに応じて優先順位を整理することがポイントです。
本記事では、工場の設備管理の基本から、設備故障の予防、省エネ、安全・BCP対策まで、安定操業に向けて確認しておくことを幅広く解説します。
目次
1. 工場の設備管理とは
工場の設備管理では、故障した設備を修理するだけでなく、正常な状態を維持し、安定した生産を継続できる体制を整えます。まずは、設備管理の目的や主な保全方法、管理対象となる範囲を確認します。
1-1. 設備管理の目的は工場の安定稼働を維持すること
設備管理とは、生産設備を正常に稼働できる状態に保つための活動です。日常的な点検や整備のほか、不具合発生時の修理、部品交換、設備改善、更新計画の策定なども含まれます。
主な目的は、突発的な故障や生産停止を防ぎ、品質と安全性を維持することです。適切な管理を続ければ、設備寿命の延長や保全コストの適正化も期待できます。
故障が起きてから対応するだけでは、突然のライン停止を防ぐことは困難です。異音や振動、温度変化などの兆候を早期に捉え、トラブルが大きくなる前に対応できる状態を整えておくことが、安定稼働につながります。
1-2. 事後保全・予防保全・予知保全を使い分ける
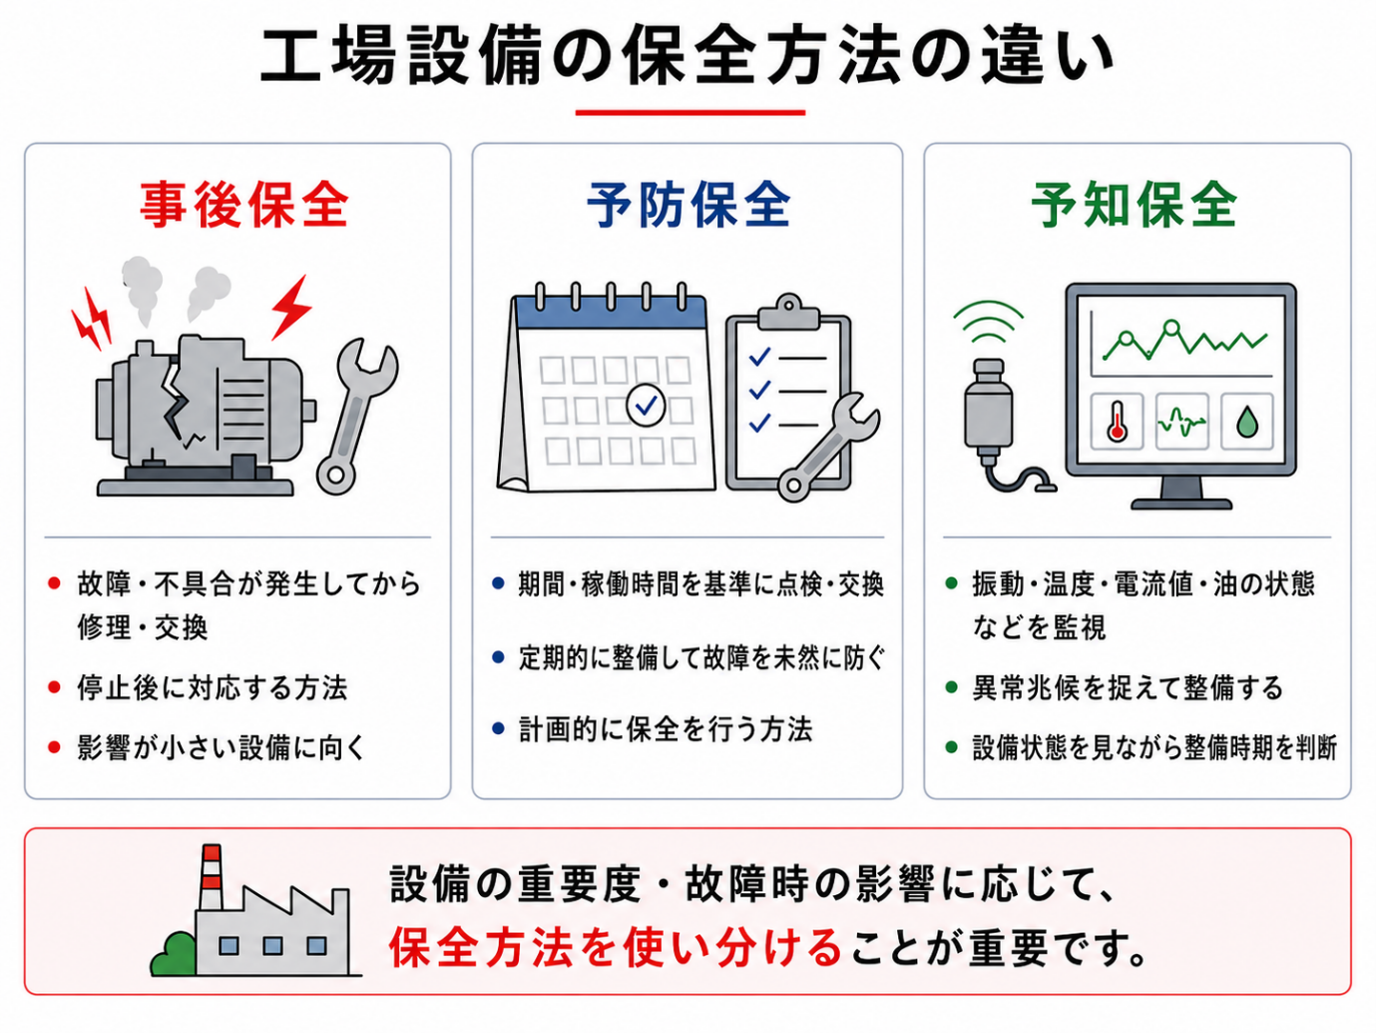
設備の保全方法は、大きく「事後保全」「予防保全」「予知保全」に分けられます。事後保全は、故障や不具合が発生してから修理・交換を行う方法です。予防保全では、期間や稼働時間を基準として定期的に点検や部品交換を行います。
一方の予知保全は、振動や温度、電流値、油の状態などを継続的に監視し、異常の兆候を捉えて整備する考え方です。経済産業省も、設備データを活用して故障・事故の予兆を検知する取り組みを、生産性や保安力の向上につながるものとして示しています。
すべての設備に同じ保全方法を当てはめる必要はありません。故障した場合の影響や復旧のしやすさ、設備の重要度を踏まえ、それぞれに適した方法を選択します。
1-3. 設備管理は点検・修理だけで完結しない
工場の設備管理では、生産ラインを構成する機械だけでなく、受変電設備や空調、照明、ボイラー、コンプレッサーなどの付帯設備も管理対象となります。生産設備が正常でも、電源や空調などが停止すれば操業を継続できないためです。
さらに、設備に使用する潤滑剤、従業員が働く作業環境、安全装置、非常用設備なども安定操業に関わります。
設備保全を中心としながら、省エネや安全、防災まで含めて工場全体を確認すると、見落としていたリスクを把握しやすくなります。
2. 設備管理を見直す前に工場内の設備とリスクを整理する
設備管理を効率よく進めるには、すべての設備を一律に点検するのではなく、管理対象とリスクを整理することが基本です。設備台帳を整えたうえで、重要度や故障時の影響を評価し、優先順位を明確にします。
2-1. 設備台帳を作成して管理対象を明確にする
設備管理を見直す際は、まず工場内にある設備を一覧化し、管理対象を整理します。設備台帳には、設備名や型式、設置場所、導入時期、メーカーなどの基本情報をまとめておくと、全体を把握する際に役立ちます。
あわせて、使用している潤滑剤、交換が必要な部品、点検周期、修理・故障履歴なども記録しておきましょう。情報が担当者の記憶や複数の資料に分散している場合は、一元化することで確認・更新の手間を抑えられます。
また、生産設備だけでなく、受変電設備や空調、コンプレッサー、非常用発電機なども台帳に含めることで、管理対象の抜け漏れを防げます。
2-2. 設備の重要度と故障時の影響を評価する
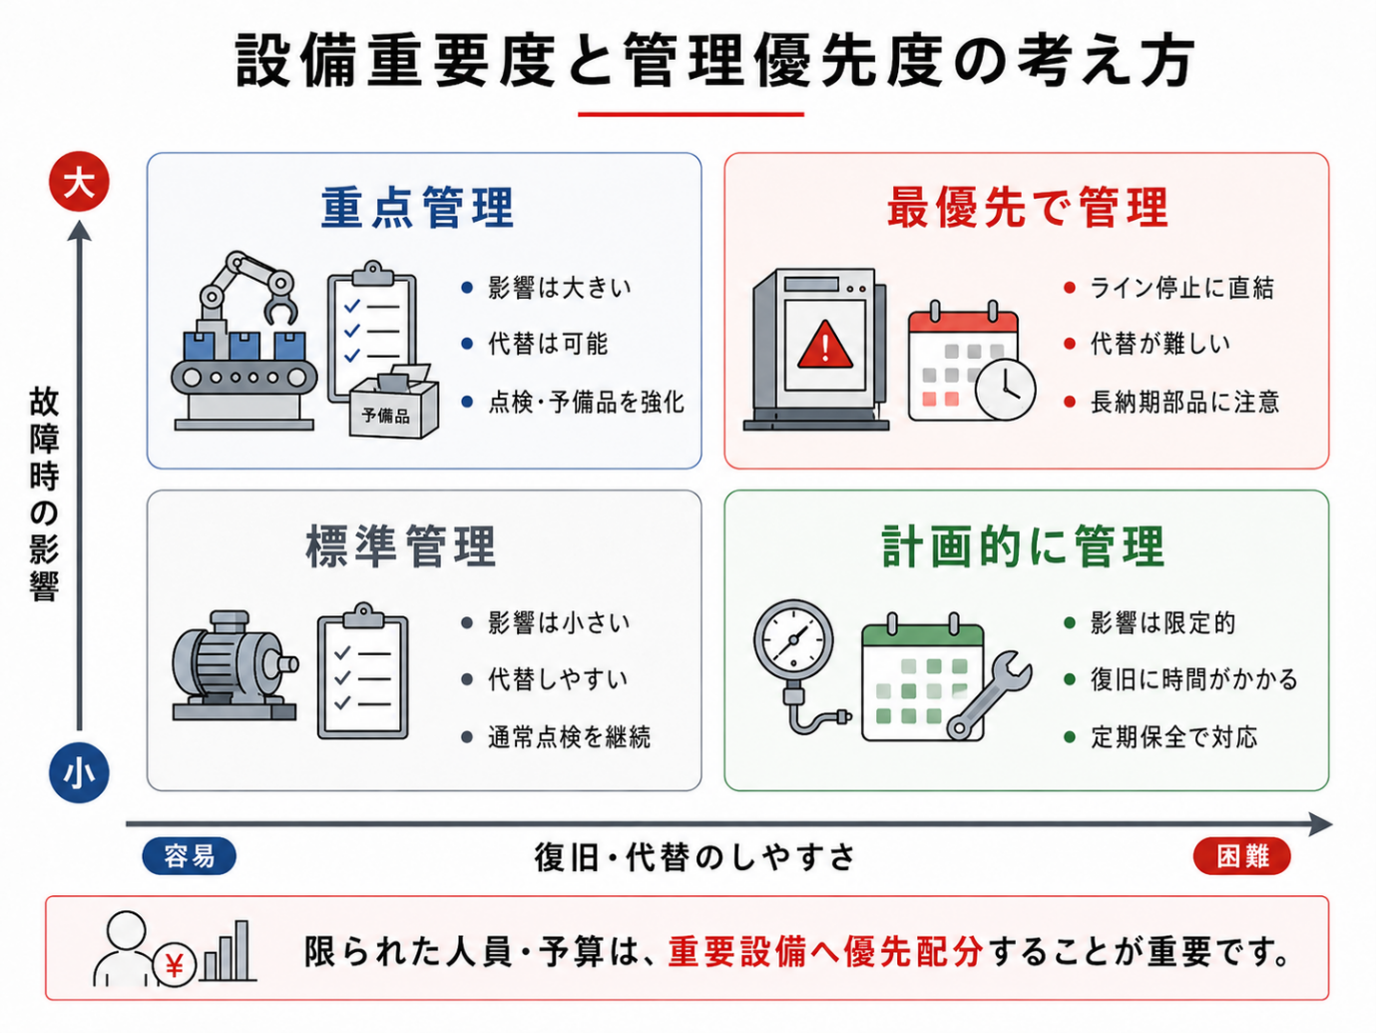
設備ごとの重要度を評価し、故障時の影響が大きいものから優先して管理します。評価する際は、生産停止がどの程度続くのか、品質や納期、安全面にどのような影響が生じるのかを確認します。
代替設備や迂回できる工程の有無、修理部品の調達期間、復旧に必要な費用や人員なども判断材料です。例えば、故障するとライン全体が停止する設備と、別の設備で代替できるものでは、求められる保全レベルが異なります。
こうしたリスクを整理しておけば、限られた人員や予算を重要な設備へ優先的に配分しやすくなります。
2-3. 点検基準と異常時の対応方法を決める
設備点検では、「何を確認するか」だけでなく、正常・異常を判定する基準まで明確にしておくことが重要です。異音や振動、温度上昇、油漏れ、電流値の変化など、設備ごとに確認項目と判定基準を定めます。
あわせて、異常を発見した場合の報告先や設備を停止する判断基準、応急対応の方法も事前に決めておきます。ルールが曖昧なままでは、担当者によって対応が分かれ、初動の遅れを招くおそれがあるためです。
また、「点検を実施した」という記録を残すだけでは十分とは言えません。異常の発見から報告、処置、原因確認、是正までの流れを定めておけば、対応の抜け漏れを防ぎ、再発防止に役立ちます。
3. 設備故障を防ぐために見直したい保全と油剤管理
設備故障を防ぐには、日常的な点検と設備状態の継続的な把握が欠かせません。特に潤滑剤・作動油・ギヤ油は、設備内部の状態にも関わるため、使用状況や劣化を適切に管理することが故障予防につながります。
3-1. 日常点検と定期点検を組み合わせる
設備の異常を早期に発見するには、日常点検と定期点検を組み合わせると効果的です。始業前などに作業者が行う日常点検では、清掃や給油、油漏れ、異音、振動、温度など、目視や感覚で確認しやすい項目を中心に点検します。
一方、定期点検では専門担当者が設備内部や消耗部品などを詳しく調べ、必要に応じて増し締めや部品交換を行います。設備ごとに点検項目・頻度・担当者を定めておくと、確認漏れの防止にもつながります。
点検結果は継続して記録し、過去の状態と比較できるようにしておきましょう。設備の経年化や故障傾向に応じて、点検内容や頻度を定期的に見直すことも必要です。
3-2. 設備の状態を確認して予防・予知保全につなげる
突発故障を減らすには、設備が正常に稼働している段階から変化を把握しておくことが有効です。振動や温度、圧力、電流値などを継続して確認し、正常時のデータと比較することで、異常の兆候を捉えやすくなります。
設備数が多い工場や常時監視が難しい場所では、IoTセンサーや遠隔監視システムを活用する方法もあります。一定の基準を超えた際に通知する仕組みを設ければ、異常兆候への対応を早めることが可能です。
状態に応じて整備時期を判断できれば、故障するまで設備を使い続けるリスクを抑えられます。一定周期で一律に部品を交換する過剰保全の削減にもつながります。
3-3. 潤滑剤・作動油・ギヤ油の状態を管理する
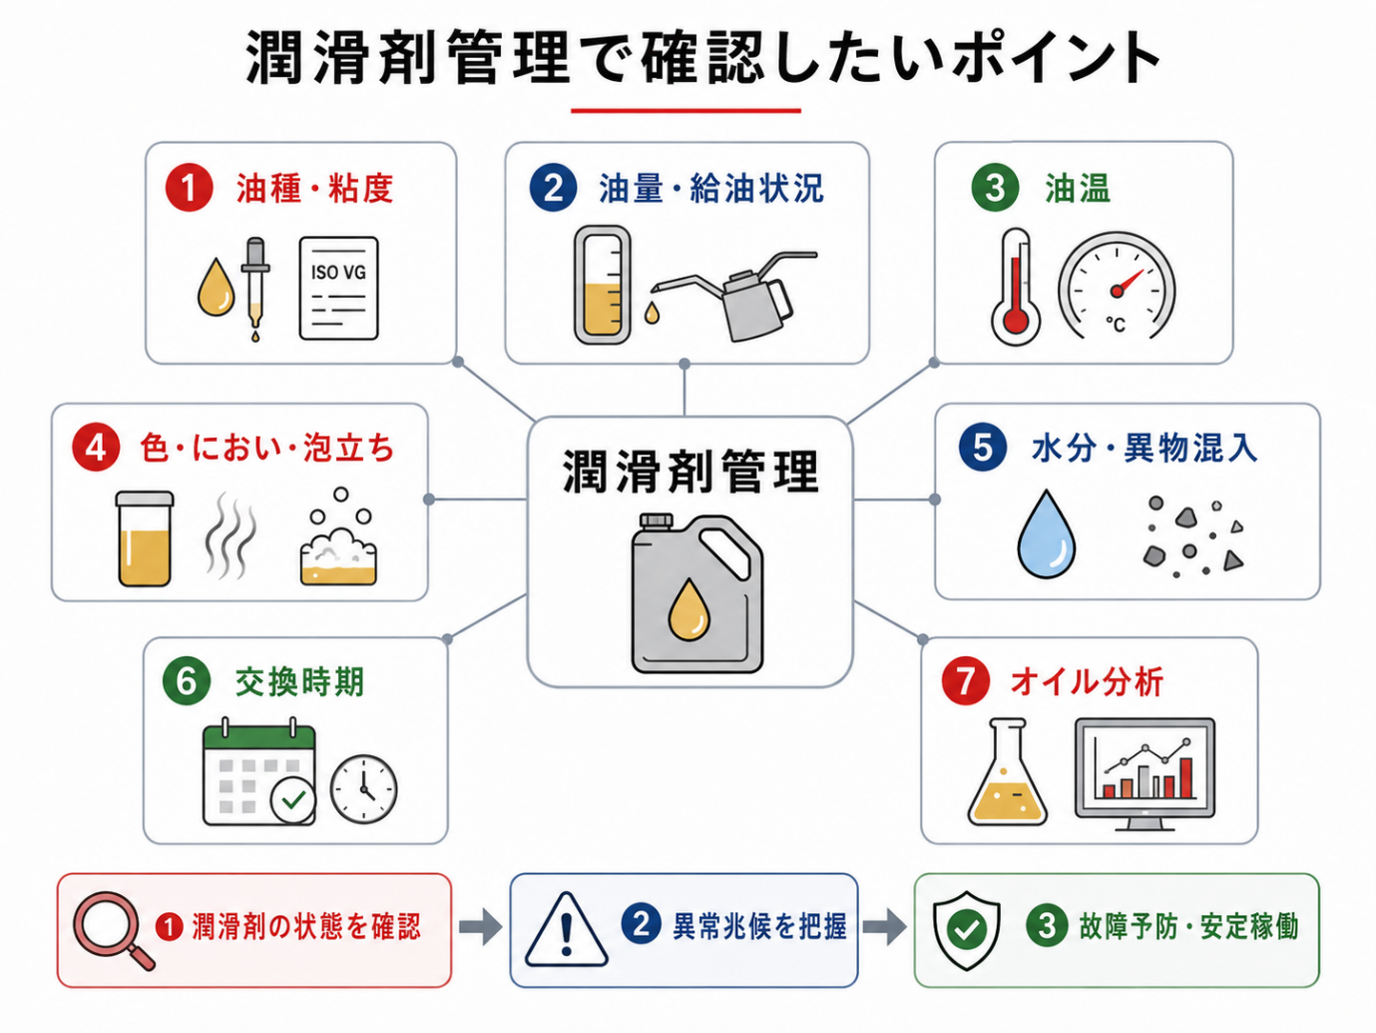
潤滑剤・作動油・ギヤ油を適切に管理することは、設備の摩耗や焼付きを防ぎ、安定稼働を支えるうえで重要です。設備ごとに使用する油種や粘度、使用量、交換時期を整理しておくと、管理の基準を統一できます。
運用時には、異なる油種の混入や異物・水分の混入、保管中の汚染を防ぐ必要があります。油量や油温のほか、色、におい、泡立ちなどに変化がないか日常的に確認することもポイントです。
さらに、定期的なオイル分析を行えば、油そのものの劣化だけでなく、摩耗粉などから設備内部の状態を把握できる場合があります。設備の使用条件に適した油を選び、状態を継続的に管理することは、設備効率の維持にも役立ちます。
4. 設備管理とあわせて見直したい省エネ対策
設備の安定稼働と省エネは、切り離して考えるものではありません。運転条件や劣化状態を確認し、エネルギーロスを減らすことで、設備管理の改善にもつながります。まずは使用状況を把握し、取り組みやすい対策から検討します。
4-1. 設備ごとのエネルギー使用状況を把握する
省エネ対策を進める際は、工場全体の電力・燃料使用量だけでなく、設備や工程ごとの消費量にも目を向けます。エネルギーを多く使用している設備や工程を特定することが、改善対象を絞り込む第一歩です。
例えば、設備の待機運転や空運転、必要以上に高い圧力・温度設定などがないかを確認します。使用量だけで判断せず、稼働時間や生産量と組み合わせて比較すると、エネルギーロスの発生箇所を見つける手掛かりになるでしょう。
施策を実施したあとは、変更前後の数値を比較して効果を検証します。削減量を定量的に把握できれば、次の改善策や設備投資を検討する際の判断材料としても活用できます。
4-2. 運転条件の改善と高効率設備への更新を検討する
設備の省エネでは、まず運転条件を見直し、不要なエネルギー消費を抑えます。生産していない時間帯の設備停止や稼働時間の調整など、設備投資を伴わずに実施できる対策も選択肢の一つです。
より大きな改善を図る場合は、インバータ制御や高効率モーター、LED照明などの導入も検討できます。老朽化した設備を更新する際には、価格や生産能力に加えて省エネ性能も比較することで、長期的な運用コストまで含めた評価が可能です。設備更新の判断では、導入費用だけでなく、年間の電気代削減額や保守費用、想定使用年数なども考慮します。投資回収期間まで算出しておけば、複数の選択肢を比較する際の基準になります。
4-3. 潤滑剤の見直しによって設備効率を維持する
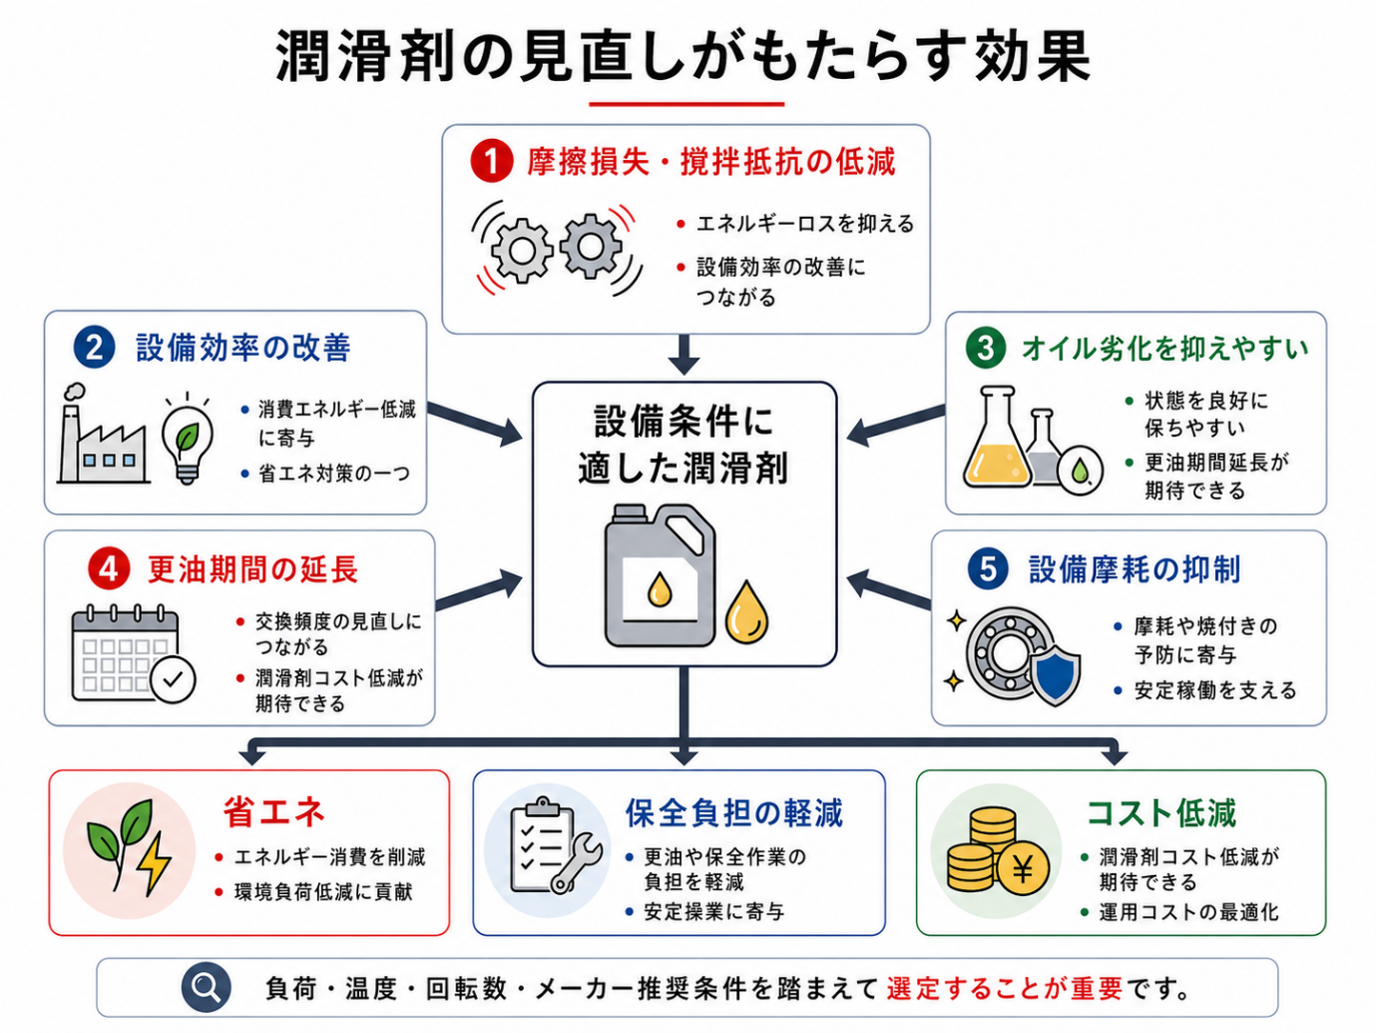
大規模な設備更新を伴わない省エネ対策として、潤滑剤の見直しがあります。油圧ポンプでは、作動油の粘度や摩擦特性などが設備効率に関係するためです。
減速機では、歯車の摩擦損失やギヤ油をかき回す際の撹拌抵抗が、エネルギーロスの要因となります。設備条件に適した油種を選定することで、潤滑性能を確保しながら効率改善を図ることが可能です。
また、省エネ性能を備えた潤滑剤は、汎用品と比べてオイルの劣化を抑えやすい場合があります。劣化を抑えることで更油期間の延長や設備の摩耗抑制が期待でき、保全負担や潤滑剤にかかるコストの低減にもつながります。
ただし、単純に低粘度の油へ変更すればよいわけではありません。負荷や温度、回転数、設備メーカーの推奨条件などを踏まえ、使用する設備に適した油種を選定する必要があります。
油圧ポンプの省エネ対策|工場の電気代削減につながる作動油と設備改善
ギヤ油で電気代は変わる?減速機の省エネにつながる油種選定のポイント
5. 作業環境と安全対策も設備管理とあわせて確認する
工場の安定操業には、設備の状態だけでなく、従業員が安全に作業できる環境づくりも欠かせません。温度や照明、換気などの作業環境に加え、機械の安全装置、保護具、危険物の管理状況まで確認対象に含めます。
5-1. 温度・照明・換気などの作業環境を整える
作業環境を適切に整えることは、従業員の安全確保だけでなく、設備点検や作業の精度を維持するうえでも重要です。高温になる場所では、空調や換気設備、スポットクーラーなどが正常に稼働しているか点検します。
暑熱環境ではWBGT値も把握し、必要に応じて涼しい休憩場所や身体を冷却できる設備・用品を整えます。厚生労働省も、高温多湿の作業場所ではWBGT値の低減、通風・冷房設備、休憩場所などの整備を示しています。
あわせて、照度不足や設備による死角の有無も確認対象です。粉じんや蒸気、臭気が発生する工程では、局所排気装置や換気設備の稼働状況も点検の対象に含めます。
5-2. 機械設備のリスクと安全装置を確認する
機械設備の安全対策では、回転部や駆動部への巻き込まれ、可動部への挟まれなど、設備ごとの危険要因を把握します。非常停止装置、安全カバー、インターロックなどについても、正常に機能するか定期的な点検が必要です。
点検や清掃を行う際は、設備の誤作動や予期せぬ起動を防ぐため、停止手順を明確にしておきます。設備周辺の通路や作業スペースを整理し、避難や保全作業を妨げるものがないかも確認します。
設備は導入時と同じ状態で使い続けられるとは限りません。老朽化や設備変更、使用環境の変化などを踏まえ、リスクアセスメントも継続的に見直します。
参考:設備の経年化による労働災害リスクと防止対策|厚生労働省
5-3. 保護具・救急用品・危険物の管理状況を確認する
作業内容に応じた保護具や救急用品を準備し、必要なときに使用できる状態を維持します。化学防護手袋や保護メガネ、保護服などは、取り扱う物質や用途に適したものを選定することが基本です。
AEDや担架、救急用品については、設置場所や使用期限を確認するとともに、従業員へ保管場所や使用方法を共有しておきます。
潤滑剤や作動油などを保管している場合は、保管数量や引火点、消防法上の分類を整理し、SDSも含めて適切に管理する必要があります。危険物の数量や管理方法に課題がある場合は、保管方法だけでなく、使用する油種そのものを見直す方法も選択肢の一つです。
6. 災害・停電時の設備停止に備えてBCP対策を行う
地震や台風、停電などが発生した場合、すべての設備を同時に復旧できるとは限りません。平常時から重要設備を整理し、非常用電源や予備品を準備するとともに、緊急時の対応手順を共有しておくことで、初動を取りやすくなります。
6-1. 災害時に優先して復旧する設備を決める
BCP対策では、地震や台風、水害、落雷、停電などが工場設備に与える影響を想定し、優先して復旧する設備を決めておきます。
まず、生産継続に欠かせない設備や、停止すると品質・安全面で重大な問題が生じる設備を洗い出します。そのうえで、設備ごとの目標復旧時間や復旧手順を明確にすることが必要です。
復旧が長期化する可能性も考慮し、代替設備や別ラインへの切り替え、外部委託などの選択肢として整理しておきます。設備の重要度と復旧優先順位を事前に共有しておけば、緊急時の判断を迅速に行いやすくなります。
6-2. 非常用電源・予備品・防災用品を準備する
停電や災害への備えとして、非常用発電機や蓄電池、必要な燃料などを確保します。非常用設備は設置するだけではなく、緊急時に稼働できる状態を維持するための定期点検も欠かせません。
故障時の調達に時間がかかる部品や消耗品については、重要度や納期を踏まえて予備品を備えておきます。在庫を増やしすぎると管理負担につながるため、適正在庫を設定することがポイントです。
AEDや担架、ライト、通信機器などの防災・救急用品については、必要数や使用期限、保管場所を確認しておきます。あわせて、設備図面や保全記録、緊急連絡先などの重要データは、災害時にも確認できるようバックアップしておくと安心です。
6-3. 緊急時の役割と対応手順を共有する
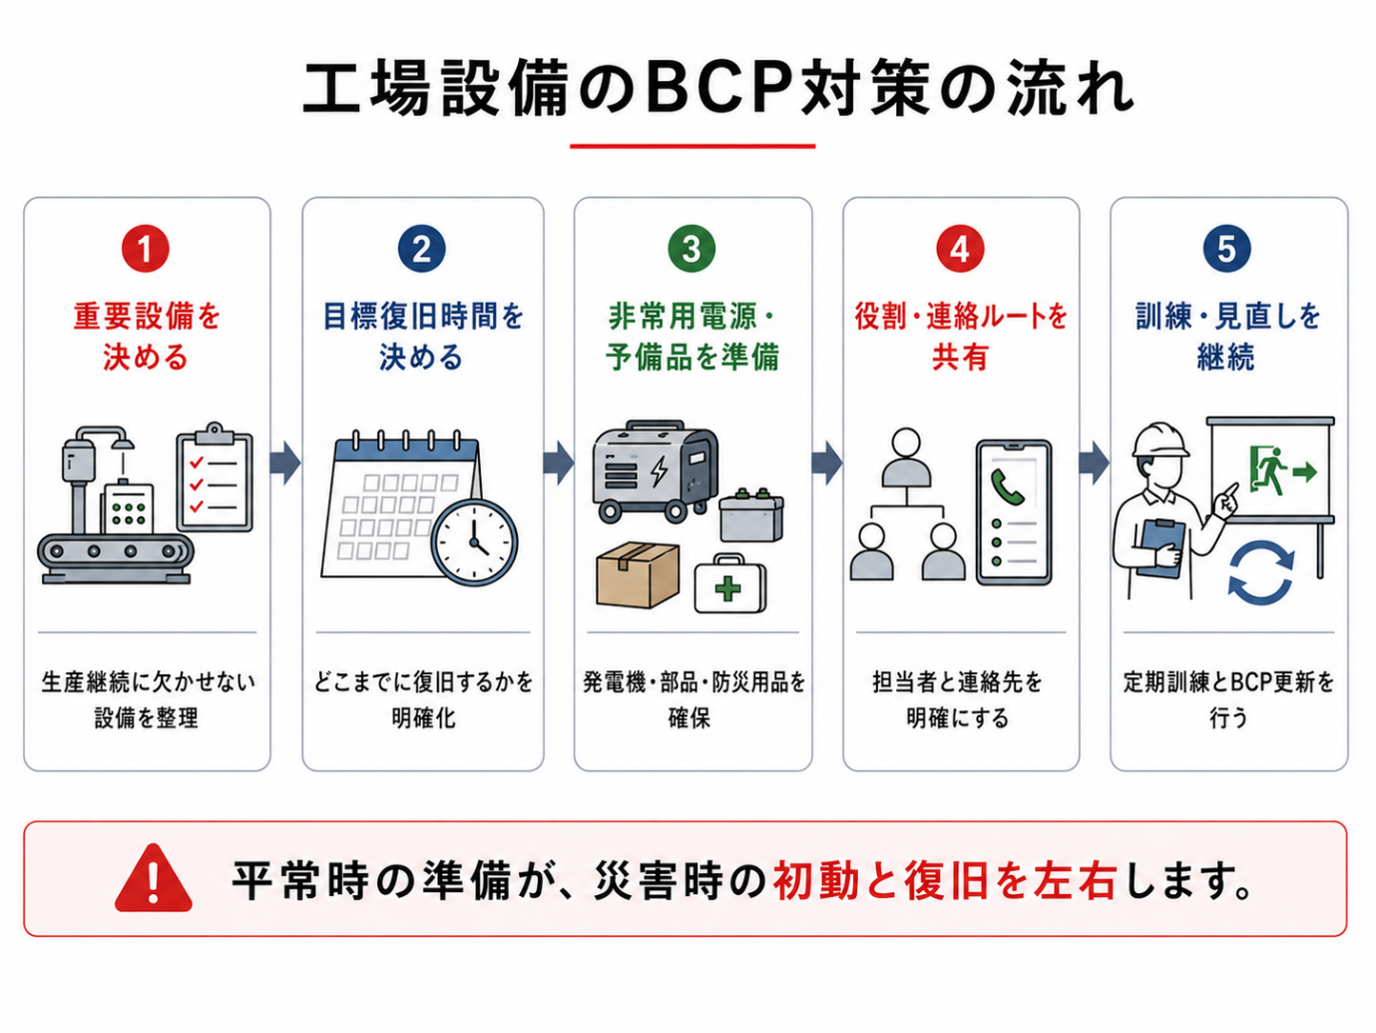
緊急時の混乱を抑えるには、誰が何を行うのかを平常時から明確にしておくことが重要です。設備停止や避難、安否確認、取引先への連絡など、項目ごとに担当者と連絡ルートを整理します。
停電や災害が発生した際の設備停止手順も作成し、現場で確認できる場所に保管しておきます。手順書を用意するだけでなく、定期的な訓練を通じて、実際に機能する内容かを検証することも欠かせません。
中小企業庁の「中小企業BCP策定運用指針」でも、重要な事業の目標復旧時間を設定し、復旧に必要な対応を事前に整理することが示されています。BCPは策定後も継続的に運用し、設備や事業環境の変化に応じて見直すことが基本です。
7. 設備管理を属人化させず継続するためのポイント
設備管理のルールが整っていても、特定の担当者しか内容を把握していなければ、異動や退職によって継続が難しくなる場合があります。担当や役割を明確にし、点検記録や判断基準を共有できる仕組みを整えておけば、担当者が変わっても運用を続けやすくなります。
7-1. 点検・整備の担当と役割を明確にする
設備管理を属人化させないためには、点検・整備の担当者と役割分担を明確にします。日常点検を行う作業者、定期点検を担当する保全部門、修理や設備停止を判断する責任者など、それぞれの担当範囲をあらかじめ整理しておくことが有効です。
「異常を見つけた人が対応する」といった曖昧な運用では、報告漏れや初動の遅れを招く可能性があります。異常発見時の報告先や判断権限まで明文化しておけば、誰がどこまで対応するかを判断しやすいです。
担当者が不在の場合に備えて代行者も決めておくことで、休暇や人事異動があっても設備管理を継続できます。
7-2. 点検記録と保全履歴を共有する
設備の状態や過去の対応を誰でも確認できるようにするため、点検結果や修理内容、部品交換、使用油種などの情報を一元管理します。
管理方法には、紙の点検表やExcel、設備保全システムなどがあります。工場の規模や設備数、現場での使い勝手を踏まえて選定し、必要な担当者が記録を確認・活用できる状態を保つことが大切です。
履歴を蓄積すれば、設備ごとの故障傾向や部品の交換周期も把握しやすくなります。ベテラン担当者が経験から判断している異常の兆候や対応方法についても記録しておくことで、技術継承に役立てられます。
7-3. 定期的に管理方法と優先順位を見直す
設備管理の方法や優先順位は、一度決めたら終わりではありません。設備の経年化や稼働状況、生産計画の変化などに合わせて、定期的に見直します。
故障件数や設備停止時間、保全費用、エネルギー使用量などを指標として確認すると、管理方法の効果や課題を把握できます。故障が増えている設備では点検頻度を高めるなど、状況に応じた調整も必要です。
すべての設備へ同じ管理方法を適用するのではなく、重要度とリスクに応じて保全内容を最適化します。自社だけで判断しにくい場合は、設備メーカーや潤滑剤の専門事業者など、外部の知見を活用する方法もあります。
8. まとめ
工場の設備管理では、点検や修理だけでなく、設備の重要度に応じた保全、潤滑剤の管理、省エネ、安全対策、BCPまで幅広く確認することが重要です。
設備台帳や点検記録を整備し、管理基準を共有することで、属人化を防ぎながら継続的な改善につなげられます。
出光リテール販売では、潤滑剤や油分析、LED照明、熱中症対策用品、防災・BCP関連商材などを通じて、工場の安定操業を支援しています。設備管理の見直しをご検討の際は、お気軽にご相談ください。